De basismethode van staalpijpontroesten'>De basismethode van staalpijpontroesten
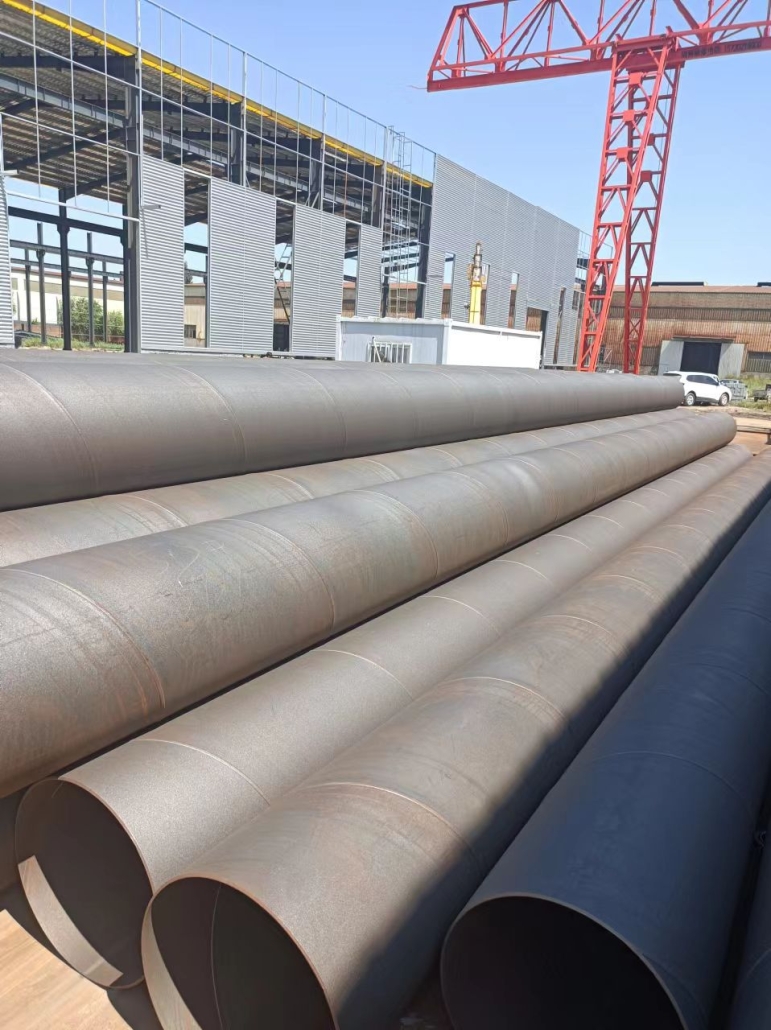
Olie- en gaspijpleidingen over lange afstanden zijn een belangrijk middel voor energiezekerheid. Tijdens het corrosiewerende constructieproces van olie(gas)pijpleidingen is de oppervlaktebehandeling van stalen pijpen een van de belangrijkste factoren die de corrosiewerende levensduur van de pijpleidingen bepalen. Het is de voorwaarde of de anticorrosielaag en de stalen pijp stevig kunnen worden gecombineerd. . Onderzoeksinstituten hebben aangetoond dat, naast factoren als coatingtype, coatingkwaliteit en bouwomgeving, de oppervlaktebehandeling van stalen buizen ongeveer 50% van de invloed op de levensduur van de anticorrosielaag bepaalt. Daarom moeten de specificaties voor de anticorrosielaag strikt worden gevolgd. De eisen voor het oppervlak van stalen buizen worden voortdurend onderzocht en samengevat, en de methoden voor oppervlaktebehandeling van stalen buizen worden voortdurend verbeterd. de
1. Reinigen
Oplosmiddelen en emulsies worden gebruikt om het staaloppervlak te reinigen om olie, vet, stof, smeermiddelen en soortgelijke organische stoffen te verwijderen. Het kan echter geen roest, oxidehuid, lasslux, enz. op het staaloppervlak verwijderen, dus wordt het alleen gebruikt als hulpmiddel bij anticorrosieproductie. de
2. Ontroesten van gereedschap
Gebruik voornamelijk gereedschap zoals draadborstels om het stalen oppervlak te polijsten om losse of opgetilde oxidehuid, roest, lasslakken enz. te verwijderen. De roestverwijdering met handgereedschap kan het Sa2-niveau bereiken en de roestverwijdering met elektrisch gereedschap kan het Sa3-niveau bereiken. Als de ijzeroxideschilfers stevig aan het staaloppervlak vastzitten, is het roestverwijderingseffect van het gereedschap niet ideaal en wordt de ankerpatroondiepte die nodig is voor roestwerende constructie niet gehaald.
3. Inmaken
Over het algemeen worden chemische en elektrolytische methoden gebruikt voor het beitsen. Alleen chemisch beitsen wordt gebruikt voor anticorrosie van pijpleidingen, waarbij aanslag, roest en oude deklagen worden verwijderd. Soms kan het worden gebruikt als opwerking na zandstralen en roestverwijdering. Hoewel chemische reiniging een bepaalde mate van netheid en ruwheid op het oppervlak kan bereiken, zijn de ankerlijnen ondiep en kan het gemakkelijk milieuvervuiling veroorzaken. de
4. Spuiten (gooien) om roest te verwijderen
Het sproeien (het werpen) van roestverwijdering gebruikt een krachtige motor om de het sproeien (het werpen) bladen aan te drijven om bij hoge snelheid te roteren, zodat het staalzand, de staalschoten, de draadsegmenten, de mineralen en andere schuurmiddelen op het oppervlak van de staalpijp onder de actie van middelpuntvliedende kracht worden bespoten (het werpen). Hierdoor kunnen niet alleen roest, oxiden en vuil volledig worden verwijderd, maar kan de stalen pijp ook de vereiste uniforme ruwheid bereiken onder invloed van hevige impact en wrijving van schuurmiddelen. Na het spuiten (gooien) van roestverwijdering kan het niet alleen de fysieke adsorptie op het buisoppervlak uitbreiden, maar ook de mechanische hechting tussen de anticorrosielaag en het buisoppervlak verbeteren. Daarom is het sproeien (gooien) van roestverwijdering een ideale roestverwijderingsmethode voor anti-corrosie van pijpleidingen.
4.1 Ontstoffingsniveau
Voor de constructietechnologie van epoxy-, vinyl-, fenol- en andere corrosiewerende coatings die vaak voor stalen buizen worden gebruikt, is het oppervlak van de stalen buis over het algemeen bijna wit (Sa2,5). De praktijk heeft uitgewezen dat met dit niveau van roestverwijdering bijna alle oxidehuid, roest en ander vuil kan worden verwijderd. De diepte van het ankerpatroon kan 40-100 µm bereiken, wat volledig voldoet aan de hechtingseisen tussen de roestwerende laag en de stalen pijp. Het roestproces kan technische omstandigheden van bijna wit niveau (Sa2,5) bereiken met lagere bedrijfskosten en stabiele en betrouwbare kwaliteit.
4.2 Schuurmiddelen spuiten (gooien)
Om het ideale roestverwijderingseffect te bereiken, moet het schuurmiddel geselecteerd worden op basis van de hardheid van het stalen buisoppervlak, de oorspronkelijke roestgraad, de vereiste oppervlakteruwheid, het coatingtype, enz. Gebruik voor eenlaagse epoxy-, twee- of drielaagse polyethyleencoatings het gemengde schuurmiddel van staalzand en staalkorrels om het ideale roestverwijderingseffect te bereiken. Staalshot heeft de functie om het stalen oppervlak te versterken, terwijl staalgrit de functie heeft om het stalen oppervlak te etsen. Gemengde schuurmiddelen van staalkorrels en staalkorrels (meestal is de hardheid van staalkorrels 40 tot 50 HRC, en de hardheid van staalkorrels 50 tot 60 HRC) kunnen worden gebruikt op verschillende stalen oppervlakken, zelfs op roestige stalen oppervlakken van de klassen C en D. De roestverwijderende werking van staalkorrels is ook zeer goed. Het roestverwijderingseffect is ook erg goed.
4.3 Grootte en verhouding van schuurmiddeldeeltjes
In order to obtain better uniform cleanliness and roughness distribution, the particle size and proportion design of the abrasive are very important. Too much roughness will easily cause the anti-corrosion layer to become thinner at the peaks of the anchor lines; at the same time, because the anchor lines are too deep, bubbles will easily form in the anti-corrosion layer during the anti-corrosion process, seriously affecting the performance of the anti-corrosion layer. If the roughness is too small, the adhesion and impact strength of the anti-corrosion layer will decrease. For severe internal pitting corrosion, we cannot rely solely on high-intensity impact with large-grain abrasives. We must also rely on small particles to grind away the corrosion products to achieve the cleaning effect. At the same time, reasonable ratio design can not only slow down the wear of the abrasives on the pipes and nozzles (blade) , and the utilization rate of abrasive can be greatly improved. Usually, the particle size of steel shot is 0.8~1.3 mm, and the particle size of steel sand is 0.4~1.0 mm, of which 0.5~1.0 mm is the main component. The ratio of sand to shot is generally 5-8.
Opgemerkt moet worden dat in de praktijk de ideale verhouding tussen staalkorrels en staalkorrels in het straalmiddel moeilijk te bereiken is omdat de harde en brosse staalkorrels een hogere breukkans hebben dan de staalkorrels. Daarom moeten de gemengde schuurmiddelen tijdens het gebruik continu bemonsterd en getest worden en moeten nieuwe schuurmiddelen aan het roestverwijderingsmiddel worden toegevoegd op basis van de korrelgrootteverdeling. Onder de nieuwe toegevoegde schuurmiddelen moet staalgrit de meerderheid vormen.
4.4 Ontstoffingssnelheid
De roestverwijderingssnelheid van de stalen pijp hangt af van het type schuurmiddel en de verplaatsing van het schuurmiddel, dat wil zeggen de totale kinetische energie E die per tijdseenheid door het schuurmiddel op de stalen pijp wordt uitgeoefend en de kinetische energie E1 van het schuurmiddel met één korrel. de
Over het algemeen moeten slijpmiddelen met een lager verlies worden gekozen, waardoor de reinigingssnelheid wordt verbeterd en de levensduur van de bladen wordt verlengd.
4.5 Reinigen en voorverwarmen
Gebruik vóór het spuiten (werpen) reinigingsmethoden om vet en aanslag op het oppervlak van de stalen pijp te verwijderen en gebruik een verwarmingsoven om het pijplichaam voor te verwarmen tot 40-60°C om het oppervlak van de stalen pijp droog te houden. Aangezien het oppervlak van de stalen pijp geen vet en ander vuil bevat, kan het roestverwijderingseffect tijdens het sproeien (gooien) worden versterkt. Het droge oppervlak van de stalen pijp is ook bevorderlijk voor de afscheiding van staalschot, staalzand, roest en oxidehuid, waardoor de roest wordt verwijderd.
5.Conclusie
Besteed aandacht aan het belang van oppervlaktebehandeling in de productie en controleer de procesparameters tijdens het verwijderen van roest strikt. In de praktijk overschreed de waarde van de schilsterkte van de anticorrosielaag van de stalen pijp de standaardvereisten ruimschoots, waardoor de kwaliteit van de anticorrosielaag gewaarborgd is. Op basis van dezelfde apparatuur wordt het procesniveau sterk verbeterd en worden de productiekosten verlaagd.
 Dutch
 English
 Arabic
 French
 German
 Italian
 Korean
 Spanish
 Japanese
 Portuguese
 Russian
 Thai
 Vietnamese
Plaats een Reactie
Meepraten?Draag gerust bij!