Defekte bei der Veredelung von verzinkten Vierkantrohren und ihre Vermeidung'>Defekte bei der Veredelung von verzinkten Vierkantrohren und ihre Vermeidung
Die Qualitätsanforderungen an verzinkte Vierkantrohre sind sehr hoch. Aufgrund der unvermeidlichen entsprechenden Qualitätsmängel in jedem Prozess der Stahlrohrproduktion, und einige Stahlrohre sind im Einsatz unter einigen besonderen Umweltbedingungen, zusätzlich zu der Gesamtleistung des Stahlrohrs, die Genauigkeit des Außendurchmessers und der Wanddicke, und die flache Oberfläche Zusätzlich zu den Anforderungen für die Geradheit, werden auch besondere Anforderungen für seine Oberfläche, Stirnfläche, Anti-Korrosion, etc. vorgebracht.
In order to meet the above requirements, the steel pipe needs to be straightened and defect repaired after cooling; the pipe end must be processed; the steel pipe after passing the performance inspection (test) of the steel pipe is checked, and then the length measurement, weighing, Logo, packager library. In short, the finishing process of steel pipes is an important process that is indispensable for removing defects of steel pipes, further improving the quality of steel pipes, meeting the needs of special uses of products, and clarifying the “identity” of products. Steel pipe finishing mainly includes: steel pipe straightening, end cutting (chamfering, sizing)
Inspektion und Prüfung (einschließlich Prüfung der Oberflächenqualität, Prüfung der geometrischen Abmessungen, zerstörungsfreie Prüfung und hydraulische Prüfung usw.), Schleifen, Längenmessung, Wiegen, Lackieren, Sprühdruck und Verpackung und andere Verfahren. Für einige Spezialstahlrohre sind auch Oberflächenstrahlungen, Bearbeitungen und Korrosionsschutzbehandlungen erforderlich.
Im ersten Kapitel wurden die Anforderungen an die Stahlrohrprüfung und die Prüfverfahren in den verschiedenen Prozessen der Stahlrohrbearbeitung vorgestellt. Das Messen der Länge, das Wiegen, das Lackieren, das Bedrucken und das Verpacken des Stahlrohrs verändern im Allgemeinen nicht die Form, die Größe und die Leistung des Stahlrohrs, mit Ausnahme kleinerer Mängel wie Druckstellen und Kratzer auf dem Stahlrohrkörper. Daher konzentriert sich dieses Kapitel auf die Qualitätsmängel und Präventivmaßnahmen bei Stahlrohren in den drei Prozessen, die mit der Verformung oder Bearbeitung von Stahlrohren einhergehen, wie Richten, Schleifen und Oberflächenbehandlung.
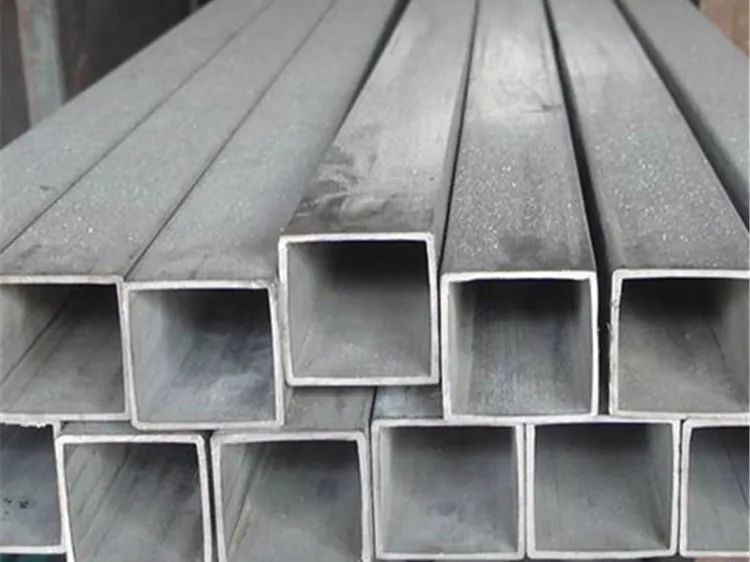
Die Norm legt die Anforderungen an die "Oberflächenbeschaffenheit" von Stahlrohren fest. Es gibt jedoch bis zu 10 Oberflächenfehler bei Stahlrohren, die aus verschiedenen Gründen bei der Produktion entstehen (siehe Anhang "Beispiele für typische Fehler bei verzinkten Stahlrohren"). Zu diesen Fehlern gehören hauptsächlich: Oberflächenrisse (Risse), Haarlinien, innere Falten, äußere Falten, Quetschungen, innere gerade Straßen, äußere gerade Straßen, Trennschichten, Narben, Gruben, konvexe Rümpfe, Hanfgruben (pockennarbige Oberflächen), Abrieb (Kratzer), innere Spirale, äußere Spirale, blaue Linie, konkave Korrektur, Rollendruck usw. Unter den Oberflächenfehlern der oben genannten Stahlrohre sind einige Fehler sehr schädlich für die Leistung des Stahlrohrs, die als gefährliche Fehler bezeichnet werden, wie z. B. Stahlrohrrisse (Risse), innere Falten, äußere Falten, Quetschungen, Delaminationen, Knotenbildung, Ziehen usw. Konkave, konvexe usw.; einige Defekte haben relativ geringe Auswirkungen auf die Leistung von Stahlrohren, die als allgemeine Defekte bezeichnet werden, wie z. B. Stahlgruben (Oberflächen), blaue Linien, Kratzer (Schrammen, Beulen), leichte innere und äußere Geraden, leichte innere und äußere Spirale, konkave Korrektur, Rollendruck usw.
Obwohl einige allgemeine Oberflächenfehler, die sehr geringfügig sind und sich kaum auf die Verwendung von Stahlrohren auswirken, auf Stahlrohren verbleiben können, enthält die Norm dennoch sehr strenge Beschränkungen hinsichtlich der Tiefe und Länge (Größe) der Fehler. Gefährliche Oberflächenfehler an Stahlrohren müssen durch Schneiden oder Schleifen vollständig entfernt werden. Beim Schleifen von Oberflächenfehlern an Stahlrohren, die ein Schleifen zulassen, müssen die Tiefe des angegebenen Schleifpunkts und die Form des Schleifpunkts den in der Norm festgelegten Anforderungen entsprechen. Um die Oberflächenqualität von Stahlrohren zu verbessern, werden die Innen- und Außenflächen von Stahlrohren manchmal kugelgestrahlt (sandgestrahlt), geschliffen oder maschinell bearbeitet und gedreht.
Es gibt zwei Hauptgründe für Oberflächenfehler an verzinkten Stahlrohren. Zum einen werden sie durch Oberflächenfehler oder innere Mängel des Rohrs verursacht. Andererseits entstehen sie im Produktionsprozess, d. h., wenn die Parameter des Walzprozesses falsch ausgelegt sind, die Oberfläche des Werkzeugs (der Form) nicht glatt ist, die Schmierbedingungen nicht gut sind, der Stichentwurf und die Einstellung unangemessen sind usw., kann das Stahlrohr erscheinen. Probleme mit der Oberflächenqualität; oder während des Erwärmungs-, Walz-, Wärmebehandlungs- und Richtprozesses des Rohrrohlings (Stahlrohrs), wenn die Erwärmungstemperatur nicht richtig gesteuert wird, die Verformung ungleichmäßig ist, die Erwärmungs- und Abkühlgeschwindigkeit unangemessen ist oder die Richtverformung zu groß ist. Übermäßige Eigenspannungen können auch zu Oberflächenrissen in Stahlrohren führen.
 German
 English
 Arabic
 Dutch
 French
 Italian
 Korean
 Spanish
 Japanese
 Portuguese
 Russian
 Thai
 Vietnamese
Hinterlasse einen Kommentar
An der Diskussion beteiligen?Hinterlasse uns deinen Kommentar!